T: +86- 13758587081
: longtaiyarn@sina.com
: longtaiyarn@sina.com
Longtai Textile, Building 58, Yuwang Xicun, Datang Street, cidade de Zhuji, cidade de Shaoxing, província de Zhejiang, China.
Visualizações: 0 Autor: Editor do site Horário de publicação: 30/09/2026 Origem: Site


A vida útil funcional e o conforto de qualquer meia de malha dependem diretamente da elasticidade do seu núcleo. Esta realidade torna a escolha de materiais de base elástica uma decisão de fabricação altamente crítica. Os consumidores diários esperam a melhor retenção de forma e ajustes confortáveis em todos os estilos de calçado. Selecionar o método errado de tensão, negação ou cobertura leva rapidamente a altas taxas de defeitos, como 'sorriso de spandex'. Esses erros específicos também causam má absorção do corante ou flacidez prematura após uma única lavagem do consumidor. A resolução antecipada desses problemas fundamentais evita desperdícios massivos de produção no futuro. Este guia fornece uma estrutura transparente e orientada por especificações para avaliar e selecionar os produtos certos fio coberto de spandex . Isso ajuda a otimizar a produção de meias de maneira eficaz. Você aprenderá exatamente como equilibrar as características da matéria-prima com as capacidades específicas da sua máquina.
Combine a estrutura com os níveis de qualidade: o fio de cobertura simples (SCY) é econômico para meias do mercado de massa, enquanto o fio de cobertura dupla oferece a tensão equilibrada necessária para meias premium e de grau médico.
Priorize a compatibilidade da cobertura: O fio de nylon spandex proporciona maciez e capacidade de tingimento superiores em comparação ao poliéster, impactando diretamente na sensação final ao toque e na consistência visual.
Verifique as especificações técnicas: A área de aquisição deve alinhar as taxas de denier (por exemplo, 20/70 vs. 40/75) e as taxas de estiramento com a bitola específica da máquina de tricô para evitar tempo de inatividade.
Mitigar os riscos de produção: leve em consideração o prazo de validade do armazenamento e os testes de amostra de pré-produção para encolhimento e resistência à lavagem antes de se comprometer com pedidos em grandes quantidades.
Quando você fabrica meias, as fibras externas normalmente recebem toda a atenção. Os consumidores tocam ativamente o exterior de algodão, lã ou bambu. No entanto, o núcleo oculto determina a verdadeira retenção da forma. Ele controla rigorosamente a taxa de recuperação após movimento ativo. Determina fundamentalmente a durabilidade geral do produto. Materiais de núcleo de baixa qualidade arruínam facilmente grandes designs externos.
Uma escolha de material bem-sucedida equilibra perfeitamente vários fatores operacionais. Você deseja minimizar o tempo de inatividade inesperado da máquina. Você precisa de uma absorção de corante totalmente consistente em lotes grandes. Em última análise, você almeja uma taxa de retorno do consumidor extremamente baixa. Avaliando O fio elástico para meias exige olhar muito além das capacidades básicas de estiramento. Envolve fortemente a compreensão da dinâmica microscópica do atrito no chão de fábrica.
O spandex nu cria um enorme atrito contra as agulhas de tricô de metal. Esse atrito intenso freqüentemente causa quebras de linha. Isso diminui drasticamente a velocidade de produção. Variantes totalmente cobertas resolvem esse problema perfeitamente. Eles envolvem o spandex interno pegajoso dentro de fibras externas lisas. Este processo preciso de cobertura permite um tricô rápido e suave. Também protege o delicado núcleo elastomérico durante processos de tingimento em alta temperatura.
Você deve pesar cuidadosamente as características de desempenho em relação às especificações exigidas. A utilização de fibras nuas continua extremamente rara em meias de alta qualidade. O risco de danificar a agulha é simplesmente muito alto. Os materiais cobertos oferecem revestimento protetor. Eles garantem que suas roupas finais sobrevivam ao desgaste rigoroso do consumidor e aos frequentes ciclos de lavagem a quente.
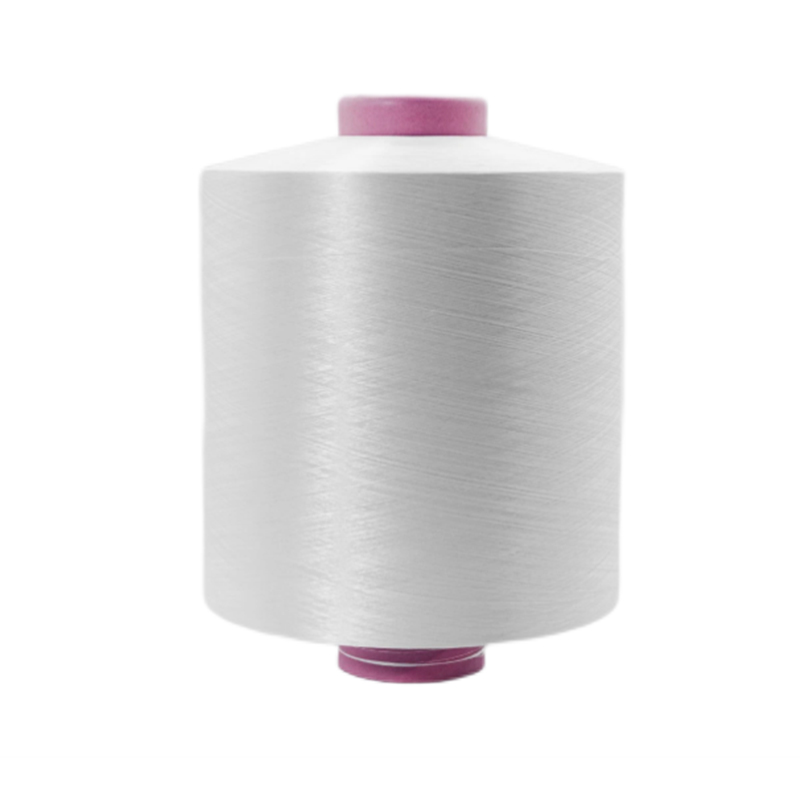
Compreender as diferenças estruturais evita erros de fabricação dispendiosos. Cada método de embalagem determina como o tecido final se comporta sob tensão. Você deve alinhar a estrutura do fio diretamente ao nível de qualidade da meia pretendido.
Fio SCY significa Fio Coberto Único. As instalações envolvem exatamente uma camada de fibra externa em espiral ao redor do núcleo central. Este método específico permanece altamente eficiente para produzir. Parece excepcionalmente leve na peça final. Você o verá amplamente utilizado em meias esportivas de alto volume. Combina perfeitamente com meias casuais padrão do dia a dia.
No entanto, esta estrutura de envoltório único cria um torque inerente. O fio naturalmente quer se torcer continuamente. Você deve calibrar cuidadosamente as configurações de tensão da máquina para acomodar essa torção. Ignorar esta calibração vital causa distorções perceptíveis no tecido. A meia final pode torcer desajeitadamente em torno do pé do usuário após a lavagem.
Em contraste, as estruturas convencionais de dupla cobertura utilizam duas camadas distintas. O processo de fabricação envolve a primeira fibra externa na direção de torção S. Em seguida, envolve a segunda fibra em uma direção de torção Z reversa. Essas direções físicas opostas cancelam totalmente o torque. O material permanece perfeitamente equilibrado e neutro.
Esta estrutura equilibrada proporciona uma textura de superfície significativamente mais lisa. Garante durabilidade muito maior sob desgaste físico intenso. Ele oferece compactação balanceada e altamente confiável. No entanto, as velocidades de produção deste material são mais lentas. Também requer maior consumo de matéria-prima por quilograma. Normalmente você reserva esta opção especializada para meias sociais premium. O desgaste médico por compressão também depende muito dessa estrutura livre de torque.
Recurso |
Fio Coberto Único (SCY) |
Fio de Cobertura Dupla (DCY) |
|---|---|---|
Estrutura |
Um envoltório direcional |
Duas voltas opostas (S e Z) |
Torque de tecido |
Alto (requer calibração da máquina) |
Nenhum (perfeitamente equilibrado) |
Aplicação ideal |
Meias atléticas casuais e padrão |
Vestido premium, compressão médica |
Durabilidade |
Padrão |
Excepcionalmente alto |
Escolhendo o preciso o fio revestido para meias exige uma precisão técnica rigorosa. Você não pode simplesmente adivinhar qual mistura de materiais funciona melhor. Você deve avaliar sistematicamente o envolvimento externo, a espessura interna e os parâmetros de alongamento.
Primeiro, avalie extensivamente o material de cobertura externa. O fio de nylon spandex representa o padrão absoluto da indústria para a produção de meias de alta qualidade. O nylon oferece tingimento superior e uniforme. Ele adere perfeitamente usando tratamentos de corantes ácidos padrão. Proporciona uma sensação de toque premium visivelmente mais suave. Oferece excelente resistência à abrasão por períodos prolongados.
O poliéster serve como uma alternativa altamente funcional. Naturalmente, resiste bem à exposição a produtos químicos agressivos. No entanto, muitas vezes parece mais rígido contra a pele nua. O poliéster requer tingimento disperso em alta temperatura para obter cores vibrantes. Estas temperaturas extremas exigidas podem comprometer gravemente a integridade do núcleo interno. Você deve gerenciar meticulosamente os controles de temperatura para evitar prejudicar a elasticidade.
Em seguida, você deve avaliar de perto as especificações do negador. A proporção denier determina toda a integridade estrutural do tecido. Você encontrará várias combinações padrão.
20D + 70D: Combina um núcleo fino de 20 denier envolto em náilon de 70 denier. Essa proporção padrão funciona perfeitamente para meias sociais leves.
30D + 70D: Oferece recuperação de alongamento um pouco mais robusta. Combina bem com roupas esportivas de peso médio.
40D + 75D: Utiliza um núcleo mais espesso para aplicações pesadas. Ele oferece força máxima de retorno.
Núcleos mais grossos aumentam naturalmente significativamente a compressão geral. Eles melhoram fortemente a recuperação do snap-back da peça. Você deve ajustar a tensão da máquina de acordo ao atualizar a espessura. A falha em ajustar essa tensão cria rapidamente um tecido semelhante a uma placa, rígido e inutilizável.
Finalmente, monitore a proporção exata do calado. Essa métrica de alongamento rastreia matematicamente o alongamento aplicado durante o processo inicial de embalagem. Isso afeta fortemente a elasticidade final da meia acabada. O material excessivamente elaborado torna-se perigosamente frágil. Corre o risco de quebra catastrófica do núcleo durante a fase rápida de tricô. O material mal elaborado parece solto. Não fornece força de abraço adequada no pé.
As especificações teóricas não significam nada se falharem no chão de fábrica. Você deve antecipar os riscos físicos de produção antes que eles interrompam totalmente suas linhas de produção. O gerenciamento proativo de riscos economiza imensos recursos.
“Spandex sorrindo” representa uma grande falha na qualidade estética. A fibra de cobertura externa se estende muito finamente ao longo do núcleo. O fio interno branco ou transparente torna-se repentinamente altamente visível. Esta falha gritante estraga instantaneamente as meias tingidas de escuro. Isso acontece devido a camadas de cobertura excessivamente esparsas. Também ocorre frequentemente sob configurações inadequadas de tensão mecânica.
A troca de tipos de materiais requer reinicializações mecânicas obrigatórias. Mudar de um envoltório único para um envoltório duplo altera completamente a dinâmica da alimentação. Você deve redefinir rigorosamente as tensões individuais dos alimentadores. A falha na adaptação leva diretamente a pontos perdidos. Isso causa imediatamente graves inconsistências de dimensionamento em diferentes lotes de produção. Seus tamanhos médios podem diminuir repentinamente para pequenos.
Os ambientes de armazenamento apresentam enormes riscos de degradação ocultos. O núcleo elastomérico interno permanece altamente sensível à luz UV direta. Degrada-se rapidamente sob altas temperaturas do armazém. O armazenamento prolongado e não gerenciado destrói suas propriedades vitais de elasticidade. Comprar material com excesso de estoque acarreta riscos enormes. O fio pode parecer perfeitamente normal colocado no cone. No entanto, ele falhará miseravelmente nos testes de elasticidade durante a fase de tricô. Verifique sempre as datas de fabricação.
Gráfico de mitigação de riscos de produção |
||
Risco Comum |
Causa raiz |
Ação de Mitigação Imediata |
|---|---|---|
Elastano Sorrindo |
Envoltório externo insuficiente ou tensão excessiva da máquina |
Reduza a tensão do alimentador; atualizar densidade de envoltório |
Pontos caídos |
Dinâmica de alimentação não calibrada ao mudar de tipo de fio |
Recalibre os medidores da máquina especificamente para novo torque |
Perda de elasticidade |
Exposição UV ou armazenamento prolongado em armazém de alta temperatura |
Aplicar inventário FIFO rigoroso; solicitar novas datas de lote |
Encontrar um fornecedor confiável requer um processo de verificação altamente metódico. Você não pode confiar apenas em inspeções visuais. Você deve implementar protocolos de teste rigorosos para garantir um desempenho consistente.
A conformidade garante a segurança do usuário final. Priorize sempre os fornecedores que possuam certificação Oeko-Tex Standard 100 verificável. Esta certificação global garante que o material permaneça totalmente livre de substâncias nocivas. As meias em contato com a pele exigem esta garantia de segurança básica absoluta. Os consumidores exigem cada vez mais certificações seguras para a pele para roupas íntimas.
Desenvolva um protocolo de teste de amostras rigoroso e intransigente. Nunca se comprometa com volumes em massa antes de executar exatamente estas etapas:
Solicite pequenos lotes de teste: Fixe inicialmente cones de amostra de 1-2 kg.
Realize execuções de máquinas direcionadas: Execute malhas de teste dedicadas em suas máquinas alvo reais. Teste o material especificamente em suas máquinas 144N ou 168N para observar características comportamentais precisas.
Execute testes de lavagem intensa: Lave as amostras repetidamente. Avalie as porcentagens exatas de encolhimento.
Medir a recuperação: Teste com precisão a recuperação da elasticidade pós-lavagem. A meia deve voltar à sua forma original instantaneamente.
Avalie cuidadosamente a consistência lote a lote do seu fornecedor. Verifique a correspondência exata de cores se você comprar material pré-tingido. Meça rigorosamente a uniformidade de torção por metro (TPM). A alta variação do TPM causa um comportamento totalmente errático do tecido. Um TPM baixo cria uma cobertura solta e desleixada. Um alto TPM cria texturas duras e rígidas. A fabricação consistente depende inteiramente de matérias-primas previsíveis e altamente uniformes.
Selecionar a linha central ideal requer equilibrar as expectativas de qualidade específicas do seu mercado-alvo com as realidades reais do chão de fábrica. Você deve pesar os benefícios estruturais dos envoltórios simples e duplos. Você deve levar em consideração os processos exatos de tingimento e as capacidades precisas do medidor da máquina. Atualizar para um envoltório de náilon mais macio ou um núcleo denier mais espesso melhora drasticamente a retenção da forma.
Aconselhamos as equipes de compras a auditarem imediatamente as taxas atuais de defeitos dos produtos. Calcule exatamente quantos itens falham devido a sorrisos ou flacidez. Determine matematicamente se uma atualização na espessura do denier ou no material de cobertura resolve essas falhas. Inicie testes rigorosos de amostras físicas com fabricantes certificados. Estabelecer a fórmula estrutural perfeita garante estabilidade de fabricação a longo prazo e satisfação final do consumidor.
R: As versões cobertas de ar usam jatos de ar comprimido de alta pressão para misturar visualmente as fibras externas com o núcleo. Este método é mais barato e produz uma textura um pouco mais difusa. A cobertura mecânica convencional envolve fisicamente a fibra externa em espiral ao redor do núcleo. Este envolvimento físico cria uma superfície muito mais lisa e permite um controle de tensão altamente preciso.
R: O nylon oferece uma sensação de pele visivelmente mais macia. Ele fornece um gerenciamento de umidade substancialmente melhor. Crucialmente, o náilon tinge lindamente em temperaturas muito mais baixas usando corantes ácidos. Esta temperatura mais baixa preserva totalmente a delicada elasticidade do núcleo interno. O poliéster requer tratamentos agressivos e de alta temperatura que danificam facilmente a elasticidade subjacente.
R: O negador central determina diretamente o poder do alongamento. Um denier interno mais alto, como 40D em comparação com 20D, fornece compressão e força de “snap back” muito mais fortes. Enquanto isso, o negador do revestimento externo determina a espessura geral, a aparência visual e a durabilidade física do revestimento externo protetor.